 EN

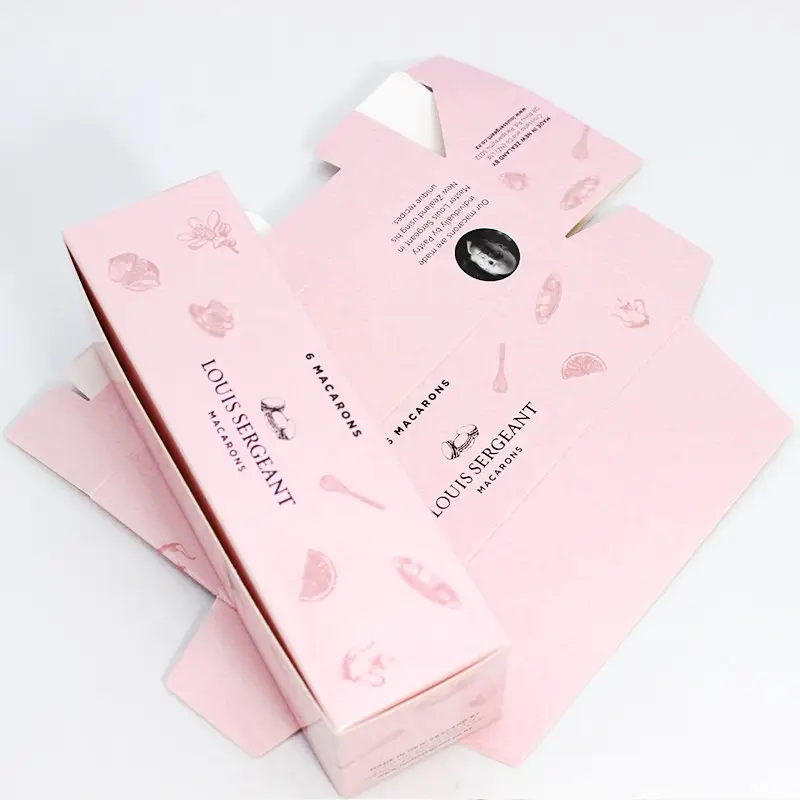
Nedodržení barevné shody mezi jednotlivými výrobními šaržemi balení patří stále mezi nejtrvanlivější kvalitní výzvy v odvětví lepenkových a tištěných balení. Pokud se při výrobě vašeho balení objevují barevné rozdíly mezi jednotlivými šaržemi, poškozuje to identitu značky, důvěru zákazníků a pozici na trhu. Ať už vyrábíte lepenkové krabice, individuální balení nebo lepenkové krabice, dosažení jednotné barvy napříč několika výrobními šaržemi balení vyžaduje systematický přístup k výběru materiálů, kalibraci zařízení, řízení výrobních procesů a správě prostředí. Pochopení hlavních příčin barevného posunu během výroby balení a zavedení preventivních opatření má přímý dopad na vaši konkurenční výhodu i spokojenost zákazníků.
Hlavní značky každoročně ztrácejí miliony dolarů kvůli nesouladu barev při výrobě obalů, což vede k odpadu, opakovanému tisku a odmítnutí objednávek zákazníky. Finanční i reputační náklady nekontrolované barevné variability při výrobě obalů sahají dál než jen k míře odpadu – zahrnují i ztenčení značky, napětí v dodavatelském řetězci a ztrátu tržních příležitostí. Tento průvodce poskytuje praktické metody, jak zabránit rozdílům v barvách ve vašich provozech výroby obalů, a umožňuje vám udržovat vizuální konzistenci, snižovat odpad a dodávat obaly, které splňují očekávání klientů pokaždé.
Porozumění hlavním příčinám barevné variability při výrobě obalů
Faktory související s dodavatelským řetězcem materiálů a inkoustů
Rozdíly v barvě při výrobě obalů začínají již v raných fázích řetězce dodavatelů, konkrétně při získávání surovin a nákupu barev. Různí dodavatelé, různé výrobní šarže nebo odlišné podmínky skladování podkladových materiálů – včetně potištěných papírů, nepotištěných kartonových desek a lepenkových desek používaných při výrobě obalů – způsobují jemné odchylky ve stínu již před tím, než začne tisk. Barvy se výrazně liší podle výrobce, šarže formulace a doby skladování; stará barva se chová jinak než čerstvá barva během výroby obalů. Pokud tým pro výrobu obalů nakupuje podkladové materiály nebo barvy od více dodavatelů bez přísného dodržování specifikací, je nevyhnutelné postupné posunutí barvy mezi jednotlivými šaržemi. Zavedení dlouhodobých vztahů s ověřenými dodavateli, vedení podrobných záznamů o certifikacích materiálů a důsledné uplatňování protokolů pro správu doby použitelnosti přímo snižují rozdíly v barvě při výrobě obalů.
Problémy s kalibrací a údržbou zařízení
Tisková zařízení výroby obalů postupně ztrácejí kalibraci kvůli mechanickému opotřebení, kolísání teploty a dennímu provoznímu zatížení. Tiskové válce, přitlačovací válce a mechanismy přenosu barvy se pomalu opotřebovávají; desky barevného rozdělení i digitální systémy registrace postupně ztrácejí přesnost. Pokud vaše výrobní zařízení pro obaly pracuje bez pravidelné kalibrace a údržby, konzistence barev klesá úměrně tomuto stavu. Opotřebované válce nanášejí barvu nerovnoměrně, nesprávná registrace způsobuje posun barev a změny viskozity barvy závislé na teplotě mění konečný odstín. Zavedení preventivních údržbových plánů, provádění denních kontrol barevných referencí a překalibrace zařízení mezi hlavními výrobními zakázkami pro obaly zajišťují stabilní a opakovatelný výstup. Mnoho předních výrobců plánuje formální audit zařízení jednou měsíčně během intenzivních období výroby obalů.
Zavedení procesních kontrol pro konzistentní výrobu obalů
Standardizace environmentálních podmínek ve výrobních zařízeních pro balení
Teplota a vlhkost přímo ovlivňují chování inkoustu, rychlost absorpce papíru a vnímání barev během výroby balení. Papírový podklad se při změnách vlhkosti roztahuje a smršťuje; viskozita inkoustu a rychlost jeho schnutí se mění s teplotou; dokonce i osvětlení ve vašem výrobním zařízení pro balení ovlivňuje vnímání kvality. Pokud vaše výrobní zařízení pro balení nepoužívá klimatizační řízení, samotné roční období způsobují viditelné rozdíly v barvě mezi dávkami vyrobenými na jaře a v zimě. Udržování stálé teploty v rozmezí 20–22 °C a relativní vlhkosti v rozmezí 45–55 % po celou dobu výroby balení minimalizuje proměnlivost reakcí materiálů a inkoustu. Instalace systémů nepřetržitého monitoringu, úprava nastavení VZT zařízení před zahájením větších výrobních dávek balení a školení zaměstnanců v oblasti environmentálních protokolů zajistí reprodukovatelné podmínky, které podporují barevnou konzistenci.
Standardy měření a dokumentace barev
Subjektivní vizuální posouzení nedokáže ovládat změnu odstínu při moderní výrobě obalů. Spektrofotometry měří přesné hodnoty barev ve standardizovaných barevných prostorech (L*a*b*, CIE XYZ), čímž umožňují vašemu týmu pro výrobu obalů sledovat číselnou odchylku od schválených norem. Každá šarže výroby obalů by měla obsahovat tištěné barevné vzorky, které se měří ihned po výrobě a znovu poté, co se stabilizuje doba schnutí. Dokumentace těchto měření vytváří historický základ, který odhaluje postupné změny odstínu ještě předtím, než se stanou viditelnými pro zákazníky. Pokud váš proces výroby obalů zahrnuje formální sběr barevných dat, rozsahy tolerance lze s klienty vyjednávat na základě průmyslových norem (obvykle ±2–3 jednotky ΔE pro lepenkové obaly). Digitální systémy řízení barev integrují data ze spektrofotometrů s protokoly výroby a umožňují rychlou analýzu kořenových příčin, pokud šarže výroby obalů vyjde mimo stanovené limity tolerance.
Strategie zajištění kvality v celém cyklu výroby obalů
Sledovatelnost šarží a dokumentace procesů
Úplná sledovatelnost mění odstraňování potíží v procesu výroby obalů z reaktivního hasení požárů na proaktivní detekci vzorů. Každá výrobní dávka obalů by měla zaznamenávat čísla šarží podkladových materiálů, kódy šarží barev, nastavení tiskařského stroje, sériová čísla zařízení, identitu obsluhy, údaje o prostředí a data měření barev. Pokud se při výrobě obalů objeví odchylka v barvě, umožňuje tato zdokumentovaná historie rychlé určení, zda problém vznikl kvůli proměnným materiálům, posunu zařízení nebo chybě v procesu. Systémy sledovatelnosti také odhalují, zda se problémy s barvou vyskytují ve vztahu ke konkrétním dodavatelům, zařízením, časovým obdobím nebo směnám obsluhy – tyto poznatky vedou k účinnějším nápravným opatřením než náhodné vyšetřování. Digitální platformy pro řízení výroby nyní integrují sběr dat v reálném čase přímo do pracovních postupů výroby obalů, čímž eliminují chyby ručního zadávání a vytvářejí vyhledatelné záznamy pro analýzu vzorů.
Školení obsluhy a standardizované pracovní postupy
Nedůsledné postupy obsluhy způsobují výrobu obalů s nepotřebnými odchylkami barev. Různí členové týmu mohou jinak nastavovat průtok barvy, napětí síťoviny, tlaková nastavení nebo zarovnání podkladu, čímž každý z nich způsobuje jemné změny barev mezi jednotlivými šaržemi vyráběných obalů. Standardizované pracovní postupy přesně popisují všechny kroky, přípustné rozsahy parametrů a rozhodovací logiku pro všechny operace výroby obalů. Když je tým výroby obalů formálně školen v teorii barev, obsluze zařízení, manipulaci s materiály a řešení potíží, stává se odborná způsobilost zaměstnanců zdrojem konzistence místo rizikovým faktorem. Vzájemné školení více obsluh snižuje výrobní výpadky při výrobě obalů a buduje institucionální znalosti, které chrání před rotací personálu. Pravidelné opakované školení – zejména při změnách zařízení nebo přísnějších specifikacích – posiluje osvědčené postupy a odhaluje odchylky v technice obsluhy dříve, než ovlivní kvalitu výroby obalů.
Často kladené otázky
Co způsobuje nejčastější rozdíly v barvách mezi dávkami balení?
Nejčastějšími viníky jsou nekontrolované podmínky prostředí (kolísání teploty a vlhkosti ve vaší výrobě balení), nekonzistentní zdroje inkoustu mezi dávkami a postupné posuny kalibrace zařízení. Rozdíly v materiálu podkladu od různých dodavatelů nebo z různých skladových dávek významně přispívají k barevnému posunu při výrobě balení. Většina provozoven eliminuje 60–70 % barevných problémů stabilizací prostředí a zavedením protokolů údržby zařízení pro své provozy výroby balení.
Jak často bychom měli měřit barvu během výroby balení?
Nejlepší praxe pro barevné měření v rámci výroby obalů vyžaduje měření barev na začátku každé směny, na začátku každé nové šarže a v pravidelných intervalech (obvykle každých 30–60 minut) během delších výrobních cyklů obalů. Okamžité měření po dokončení výroby zachycuje stav čerstvé barvy; opakované měření po době schnutí (4–8 hodin) odhaluje účinky usazování barvy. Tato frekvence umožňuje včasnou detekci změn barevného tónu během výroby obalů, ještě než dojde k významnému odpadu, a poskytuje dostatečnou hustotu dat pro analýzu trendů a vyšetřování kořenových příčin.
Lze dosáhnout barevné konzistence v rámci výroby obalů bez nutnosti nákupu drahého nového vybavení?
Ano. Většina barevných odchylek při výrobě obalů vyplývá z nedostatků v řízení procesu, nikoli z omezení zařízení. Standardizace prostředí (ventilátory, vlhčiče, termostaty), důsledné plánování údržby, školení obsluhy a protokoly měření barev představují nákladově efektivní opatření s vysokým dopadem na konzistenci výroby obalů. Mnoho výrobců dosahuje zlepšení barevné konzistence o 80 % a více prostřednictvím optimalizace procesů ještě před tím, než uvažuje o výměně zařízení. Pokročilé výroba obalů řešení tyto opatření integrují do optimalizovaných pracovních postupů, čímž maximalizují výkon stávajících aktiv a snižují provozní složitost.
