 EN

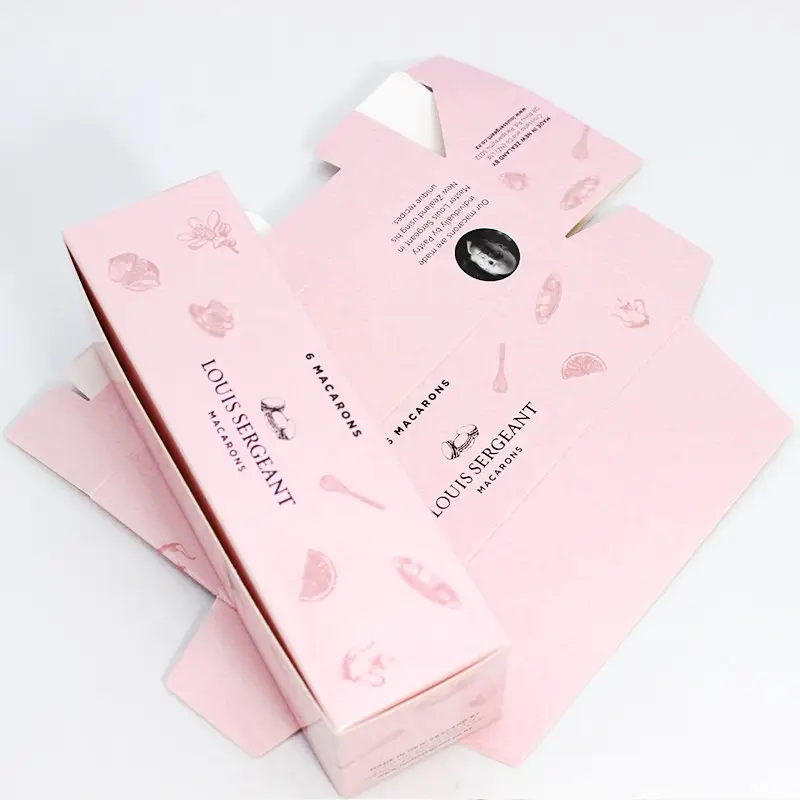
L'incoerenza cromatica tra i diversi lotti di produzione degli imballaggi rimane una delle sfide qualitative più persistenti nel settore degli imballaggi ondulati e stampati. Quando la produzione dei tuoi imballaggi genera variazioni cromatiche tra un lotto e l'altro, ciò compromette l'identità del marchio, la fiducia dei clienti e il posizionamento sul mercato. Che tu produca scatole di cartone, imballaggi personalizzati o cartoni ondulati, ottenere una tonalità uniforme su più cicli produttivi richiede un'attenzione sistematica all'approvvigionamento dei materiali, alla taratura delle attrezzature, al controllo dei processi e alla gestione ambientale. Comprendere le cause alla radice delle variazioni cromatiche durante la produzione degli imballaggi e implementare strategie preventive ha un impatto diretto sul tuo vantaggio competitivo e sulla soddisfazione del cliente.
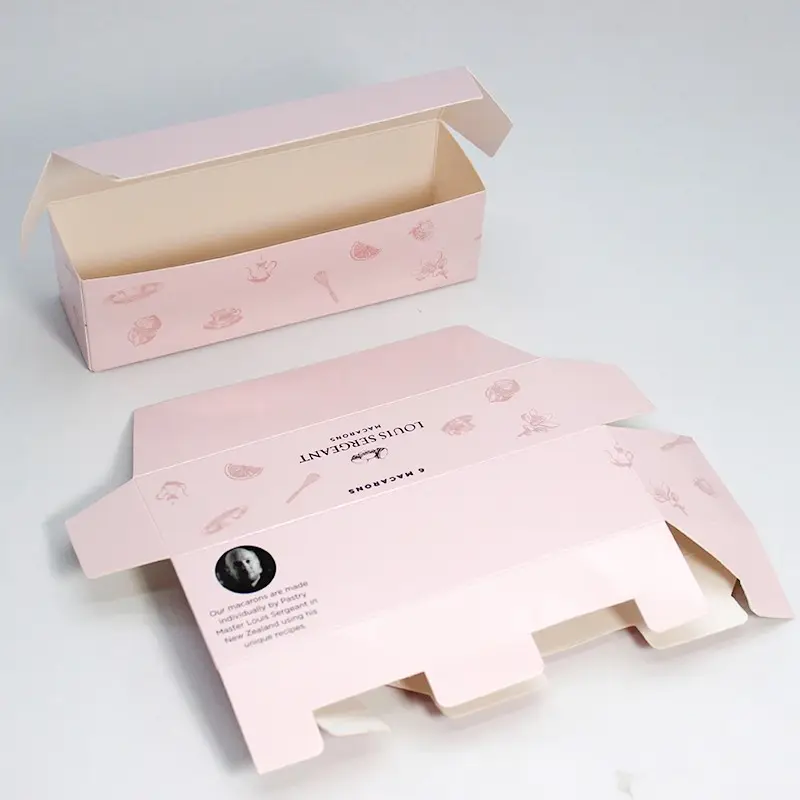
I principali marchi perdono milioni di euro ogni anno a causa di discrepanze cromatiche nella produzione degli imballaggi, che causano sprechi, ristampe e rifiuti da parte dei clienti. Il costo finanziario e reputazionale derivante da variazioni cromatiche non controllate nella produzione degli imballaggi va oltre i tassi di scarto, includendo l’indebolimento del marchio, attriti nella catena di approvvigionamento e opportunità di mercato perse. Questa guida fornisce metodi concreti per prevenire le differenze cromatiche nelle operazioni di produzione degli imballaggi, consentendovi di mantenere la coerenza visiva, ridurre gli sprechi e consegnare imballaggi che soddisfino sempre le aspettative dei clienti.
Comprensione delle cause alla radice delle variazioni cromatiche nella produzione degli imballaggi
Fattori legati alla catena di approvvigionamento di materiali e inchiostri
Le variazioni cromatiche nella produzione degli imballaggi iniziano a monte, con l’approvvigionamento delle materie prime e l’acquisto degli inchiostri. Fornitori diversi, lotti di produzione differenti o condizioni di stoccaggio dissimili per i materiali di supporto — tra cui carte rivestite, cartoncini non rivestiti e cartoni ondulati utilizzati nella produzione degli imballaggi — introducono differenze cromatiche sottili già prima dell’avvio della stampa. Gli inchiostri variano notevolmente in base al produttore, al lotto di formulazione e alla durata dello stoccaggio; un inchiostro vecchio si comporta in modo diverso rispetto a uno fresco durante la produzione degli imballaggi. Quando il team addetto alla produzione degli imballaggi acquista materiali di supporto o inchiostri da più fornitori senza controlli specifici rigorosi, lo scostamento cromatico tra un lotto e l’altro diventa inevitabile. Stabilire relazioni a lungo termine con fornitori verificati, tenere registri dettagliati delle certificazioni dei materiali ed eseguire protocolli di gestione della durata di conservazione riducono direttamente le variazioni cromatiche nelle operazioni di produzione degli imballaggi.
Problemi di taratura e manutenzione delle attrezzature
Le attrezzature per la stampa nella produzione di imballaggi si discostano gradualmente dalla calibrazione a causa dell’usura meccanica, delle fluttuazioni termiche e dello stress operativo quotidiano. I rulli di stampa, i cilindri di impressione e i meccanismi di trasferimento dell’inchiostro subiscono un degrado progressivo; le lastre per la separazione dei colori e i sistemi digitali di registrazione perdono precisione nel tempo. Quando le attrezzature per la produzione di imballaggi funzionano senza calibrazione e manutenzione regolari, la coerenza cromatica peggiora in misura proporzionale. I rulli usurati applicano l’inchiostro in modo non uniforme, la fuori-registrazione provoca spostamenti cromatici e le variazioni della viscosità dell’inchiostro, dipendenti dalla temperatura, modificano la tonalità finale. L’adozione di programmi di manutenzione preventiva, l’esecuzione di controlli quotidiani sui riferimenti cromatici e la ricalibrazione delle attrezzature tra lavori principali di produzione di imballaggi garantiscono un output stabile e ripetibile. Molti produttori leader pianificano audit formali sulle attrezzature su base mensile durante le stagioni di produzione intensiva di imballaggi.
Implementazione di controlli di processo per una produzione coerente di imballaggi
Standardizzazione ambientale negli impianti di produzione degli imballaggi
Temperatura e umidità influenzano direttamente il comportamento dell’inchiostro, le velocità di assorbimento della carta e la percezione del colore durante la produzione degli imballaggi. Il supporto cartaceo si espande e si contrae in funzione dell’umidità; la viscosità dell’inchiostro e la sua velocità di asciugatura variano con la temperatura; persino le condizioni di illuminazione nel vostro impianto di produzione degli imballaggi incidono sulla percezione della qualità. Quando il vostro impianto di produzione degli imballaggi opera senza controllo climatico, già i semplici cambiamenti stagionali provocano differenze cromatiche visibili tra i lotti prodotti in primavera e quelli prodotti in inverno. Mantenere una temperatura stabile compresa tra 20–22 °C e un’umidità relativa compresa tra il 45% e il 55% in tutto l’ambiente di produzione degli imballaggi riduce al minimo la variabilità delle risposte dei materiali e dell’inchiostro. L’installazione di sistemi di monitoraggio continuo, la regolazione anticipata delle impostazioni HVAC prima di importanti cicli di produzione degli imballaggi e la formazione del personale sui protocolli ambientali garantiscono condizioni riproducibili che supportano la coerenza cromatica.
Standard per la misurazione e la documentazione del colore
La valutazione visiva soggettiva non consente di controllare la deriva cromatica nella produzione moderna di imballaggi. Gli spettrofotometri misurano valori cromatici precisi in spazi cromatici standardizzati (L*a*b*, CIE XYZ), consentendo al vostro team di produzione di imballaggi di monitorare le deviazioni numeriche rispetto agli standard approvati. Ogni lotto di produzione di imballaggi dovrebbe includere campioni cromatici stampati, misurati immediatamente dopo la produzione e nuovamente una volta che il tempo di asciugatura si sia stabilizzato. La documentazione di tali misurazioni crea una linea di riferimento storica che rivela tendenze progressive di deriva cromatica ancor prima che diventino visibili ai clienti. Quando il vostro processo di produzione di imballaggi prevede una raccolta formale di dati cromatici, i range di tolleranza diventano negoziali con i clienti sulla base di standard di settore (tipicamente ±2–3 unità ΔE per imballaggi in cartone ondulato). I sistemi digitali di gestione del colore integrano i dati provenienti dagli spettrofotometri con i registri di produzione, consentendo un’analisi rapida della causa radice qualora un lotto di imballaggi esca dai limiti di tolleranza.
Strategie di Garanzia della Qualità Lungo i Cicli di Produzione dell’Imballaggio
Tracciabilità dei Lotti e Documentazione dei Processi
La tracciabilità completa trasforma la risoluzione dei problemi nella produzione di imballaggi da un intervento reattivo d'emergenza in un rilevamento proattivo di schemi. Ogni lotto di produzione di imballaggi deve registrare i numeri di lotto del substrato, i codici di lotto dell'inchiostro, le impostazioni della macchina da stampa, i numeri di serie delle attrezzature, l'identità dell'operatore, le letture ambientali e i dati di misurazione del colore. Quando una tiratura di produzione di imballaggi presenta una deviazione cromatica, questa storia documentata consente di identificare rapidamente se il problema abbia avuto origine da variabili nei materiali, da deriva delle attrezzature o da errori di processo. I sistemi di tracciabilità rivelano inoltre se i problemi cromatici siano correlati a fornitori specifici, a determinate attrezzature, a periodi temporali precisi o a turni di operatori: informazioni che orientano gli interventi correttivi in modo più efficace rispetto a indagini casuali. Le piattaforme digitali di gestione della produzione integrano oggi la raccolta di dati in tempo reale direttamente nei flussi di lavoro della produzione di imballaggi, eliminando errori derivanti da inserimenti manuali e creando registri ricercabili per l'analisi degli schemi.
Formazione degli operatori e procedure operative standardizzate
Pratiche operative non uniformi introducono variazioni cromatiche evitabili nella produzione degli imballaggi. Diversi membri dell’equipaggio potrebbero regolare in modo diverso il flusso dell’inchiostro, la tensione della serigrafia, le impostazioni di pressione o l’allineamento del supporto, generando ciascuno lievi scostamenti cromatici tra i diversi lotti di produzione degli imballaggi. Le procedure operative standardizzate documentano con precisione tutti i passaggi, i campi accettabili dei parametri e la logica decisionale per ogni operazione di produzione degli imballaggi. Quando il vostro team di produzione degli imballaggi riceve una formazione ufficiale sulla teoria del colore, sul funzionamento delle attrezzature, sulla movimentazione dei materiali e sulla risoluzione dei problemi, le competenze del personale diventano un fattore di coerenza anziché un rischio. La formazione incrociata di più operatori riduce i disservizi nella produzione degli imballaggi e consolida le conoscenze aziendali, proteggendo così l’azienda dalla rotazione del personale. Sessioni regolari di aggiornamento — in particolare in caso di modifiche alle attrezzature o di restrizioni nelle specifiche — rafforzano le migliori pratiche e consentono di individuare tempestivamente eventuali deviazioni nelle tecniche operative prima che compromettano la qualità della produzione degli imballaggi.
FAQ
Quali sono le cause più comuni delle differenze cromatiche tra i lotti di produzione degli imballaggi?
Le cause più frequenti sono condizioni ambientali non controllate (variazioni di temperatura e umidità nell’impianto di produzione degli imballaggi), approvvigionamento di inchiostri non uniforme tra i diversi lotti e un progressivo scostamento della calibrazione delle attrezzature. Anche le variazioni del materiale di supporto proveniente da fornitori diversi o da lotti di magazzino differenti contribuiscono in modo significativo alla deriva cromatica nella produzione degli imballaggi. La maggior parte degli impianti elimina il 60–70% dei problemi cromatici stabilizzando le condizioni ambientali e introducendo protocolli di manutenzione delle attrezzature per le proprie operazioni di produzione degli imballaggi.
Con quale frequenza dobbiamo misurare il colore durante la produzione degli imballaggi?
La migliore pratica per la produzione di imballaggi prevede la misurazione del colore all’inizio di ogni turno, all’avvio di ogni nuovo lotto e a intervalli regolari (tipicamente ogni 30–60 minuti) durante le produzioni prolungate di imballaggi. La misurazione immediatamente successiva alla produzione cattura le condizioni fresche dell’inchiostro; una seconda misurazione dopo il tempo di asciugatura (4–8 ore) rivela gli effetti del deposito dell’inchiostro. Questa frequenza consente di rilevare tempestivamente le variazioni cromatiche nella produzione di imballaggi, prima che si accumuli un notevole spreco, e fornisce una densità di dati sufficiente per l’analisi delle tendenze e per l’indagine sulle cause radice.
È possibile ottenere coerenza cromatica nella produzione di imballaggi senza ricorrere a nuovi equipaggiamenti costosi?
Sì. La maggior parte delle variazioni cromatiche nella produzione di imballaggi deriva da lacune nel controllo dei processi, non da limitazioni degli equipaggiamenti. La standardizzazione ambientale (ventilatori, umidificatori, termostati), una programmazione rigorosa della manutenzione, la formazione degli operatori e i protocolli di misurazione del colore rappresentano miglioramenti a basso costo e ad alto impatto sulla coerenza della produzione di imballaggi. Molti produttori ottengono un miglioramento della coerenza cromatica superiore all’80% attraverso l’ottimizzazione dei processi, prima ancora di prendere in considerazione la sostituzione degli equipaggiamenti. Soluzioni avanzate produzione di imballaggi integrano questi controlli in flussi di lavoro semplificati, massimizzando le prestazioni delle risorse esistenti e riducendo la complessità operativa.
Indice dei Contenuti
- Comprensione delle cause alla radice delle variazioni cromatiche nella produzione degli imballaggi
- Implementazione di controlli di processo per una produzione coerente di imballaggi
- Strategie di Garanzia della Qualità Lungo i Cicli di Produzione dell’Imballaggio
-
FAQ
- Quali sono le cause più comuni delle differenze cromatiche tra i lotti di produzione degli imballaggi?
- Con quale frequenza dobbiamo misurare il colore durante la produzione degli imballaggi?
- È possibile ottenere coerenza cromatica nella produzione di imballaggi senza ricorrere a nuovi equipaggiamenti costosi?
